PU發泡不良品怎麼救?氣泡、密度、脫模原因全解
PU發泡不良品怎麼救?氣泡、密度、脫模原因全解
陳廠長在桃園經營一家PU泡棉廠,主要做電子產品包材。上個月他的不良率突然從平常的3%飆到8%,客訴電話響個不停。最慘的是一批出給筆電廠的緩衝泡棉,氣泡大到肉眼就看得到,對方品保直接退貨,還開了20萬的罰款單。
他找了師傅來看。師傅說可能是原料受潮,換了一批原料,氣泡還在。又說可能是模具溫度太高,調低了5度,氣泡變小但沒消失。再說可能是脫模劑噴太少,多噴了兩層,結果這次不黏模了,但密度變得軟一塊硬一塊。三天換了三個變因,不良品還是持續出來。
後來他打電話給立鋒的售服工程師,對方給了他一張檢查清單,叫他「按順序查,不要同時改三個東西」。他一項一項對,發現是A劑計量泵的密封圈磨損,A劑流量比設定值少了8%,比例跑掉導致反應不完全,多餘的氣體沒排掉就變成氣泡。換了一個密封圈,兩天後不良率回到2%以下。
這篇文章整理PU發泡現場最常見的三大不良品類型——氣泡、密度不均、脫模沾黏。每一種都有對應的成因判斷邏輯與解法,還有一張讓陳廠長少賠幾十萬的日常點檢清單。無論你用高壓灌注、低壓灌注還是噴涂,這些原則都適用。
一、不良品三大類總覽:先看症狀,再找病因
現場遇到不良品,第一個反應通常是「哪個參數跑掉了?」但參數這麼多,從哪裡開始猜?其實從成品的「外觀與物性」可以反推問題出在哪個環節。以下是三大類不良品的判斷對照表:
| 不良品類型 |
外觀特徵 |
物性影響 |
最可能的問題環節 |
| 氣泡 |
內部或表面有明顯孔洞,輕壓會凹陷或發出爆裂聲 |
密度不均、抗壓強度下降、外觀不良 |
原料、混合、注料、模具溫度、排氣 |
| 密度不均 |
同一件產品不同部位軟硬不一,或批次間差異大 |
支撐力不足、回彈性偏差、客訴退貨 |
計量、料溫、混合頭/攪拌器、注料口位置 |
| 脫模沾黏 |
產品黏在模具上,取出時表面撕裂或殘留泡棉 |
外觀報廢、模具清理耗時、產能下降 |
脫模劑、模具狀態、固化時間、模溫、配方 |
這張表的關鍵在於「環節對應」。氣泡的問題八成出在「原料到模具」這段流程;密度不均八成是「計量與混合」出了狀況;脫模沾黏則要往「模具與固化條件」找。不要氣泡一出現就去調模具溫度,密度不均就去換脫模劑——這樣只會越調越亂。
二、氣泡:五大成因與解法
氣泡是PU發泡最常見也最惱人的問題。它的成因可以歸納為五類,依照排查優先順序排列如下:
1. 原料受潮
多元醇(A劑)具有吸濕性,桶蓋沒鎖緊或長期暴露在潮濕環境中,水分會進入原料。水分與異氰酸酯(B劑)反應會產生二氧化碳氣體,這些氣體在泡棉中形成氣泡。
判斷方法:取少量A劑滴入試管,加熱至100°C,若有明顯氣泡產生表示含水量過高。正常含水量應低於0.05%。
解法:更換新原料,並檢查原料桶密封。長期對策是在儲料區加裝除濕機,相對濕度控制在60%以下。
2. 混合不勻
高壓機的混合室壓力不足,或低壓機的攪拌器轉速不夠,都會導致A/B劑沒有充分混合。反應不完全的區域會殘留未反應的異氰酸酯,後續與空氣中的水分反應產生氣泡。
判斷方法:取剛混合但尚未注入模具的原料,觀察顏色是否均勻。高壓機可檢查混合室壓力表,正常應在100至150 bar(視機型而定)。低壓機可目視攪拌器轉速,或用手持轉速計測量。
解法:高壓機清洗混合頭、檢查噴嘴是否磨損;低壓機檢查攪拌葉片是否變形或鬆動。相關細節可參考高壓灌注機故障排除|混合不勻、壓力異常怎麼辦。
3. 注料速度過快,捲入空氣
注料時如果流量開太大,原料像水柱一樣衝進模具,會把空氣一起帶進去。這些空氣來不及排出,就形成氣泡。
判斷方法:觀察注料過程,若原料落入模具時產生明顯濺射或漩渦,表示速度過快。氣泡通常集中在注料口正下方。
解法:降低注料速度,或改用「貼壁注料」——讓料流沿著模具壁面緩慢流入,減少衝擊。低壓機可調整注料閥開度,高壓機可調整混合室出口壓力。
4. 模具溫度不當
模具溫度太高,反應太快,氣泡來不及排出表面就凝膠了;模具溫度太低,反應太慢,原料流動性差,氣泡同樣排不掉。
判斷方法:用紅外線溫度計測量模面溫度。一般PU軟泡的模具溫度在40至60°C之間,硬泡在25至45°C之間。每個配方有最佳模溫,要參考原料供應商的建議。
解法:檢查模溫機的加熱管與循環泵是否正常。模溫波動超過±3°C就要檢修。
5. 排氣不良
模具沒有排氣孔,或排氣孔被殘料堵塞,空氣和反應氣體無處可去,最終形成氣泡。
判斷方法:氣泡集中在模具的最高點或角落——這些是氣體最後聚集的位置。拆開模具檢查排氣孔,用細鐵絲疏通。
解法:在模具最高點增設排氣孔,直徑約1至2mm。每次生產前用壓縮空氣吹掃排氣孔。如果是密閉模具,可考慮在分型面開設排氣槽。
三、密度不均:計量端檢查表
密度不均的問題,八成都出在「計量端」。A/B劑比例偏移一點點,成品的密度就會差很多。以下是一張可直接打印貼在機台旁的檢查表:
| 檢查項目 |
標準值 |
檢查方法 |
異常時的處理 |
| A/B劑比例 |
誤差小於 ±1% |
用量杯接料10秒,分別稱重A與B |
調整計量泵行程或轉速;檢查泵密封圈是否磨損 |
| A劑料溫 |
設定值 ±2°C |
機台溫度計讀數 + 紅外線溫度計複測 |
檢查加熱管、溫度感測器、循環泵 |
| B劑料溫 |
設定值 ±2°C |
同上 |
同上 |
| 混合室壓力(高壓機) |
依機型規格,通常100–150 bar |
壓力表讀數 |
清洗混合頭、檢查噴嘴孔徑、檢查液壓泵 |
| 攪拌器轉速(低壓機) |
依配方要求,通常3000–6000 rpm |
手持轉速計測量 |
檢查皮帶張力、馬達碳刷、攪拌葉片是否磨短 |
| 管路接頭 |
無泄漏、無氣泡 |
目視檢查 + 用手觸摸接頭周圍是否有殘料 |
鎖緊接頭或更換墊片 |
| 注料口位置 |
位於模具最低點或中心點 |
目視確認 |
調整注料口位置,避免原料直接衝擊模具壁或產品細薄處 |
陳廠長那次遇到的A劑計量泵密封圈磨損,就是因為他從來沒有「用量杯稱重」這個習慣。機台上的數字顯示A劑流量是對的,但實際流出來少了8%。數字會騙人,量杯不會。
建議每天早上開機後、換料後、以及發現不良品時,都做一遍這張表的前三項(比例、A溫、B溫)。三分鐘就能做完,但可以省下幾小時的猜測與調機。
四、脫模沾黏:模具端處理
產品黏在模具上拔不出來,是另一個讓現場頭痛的問題。脫模沾黏的成因不像氣泡那麼直觀,有時候問題在模具,有時候在原料,有時候在製程參數。
脫模劑:不是噴越多越好的。
很多操作員覺得黏模就是脫模劑不夠,於是猛噴。結果脫模劑積在模具角落,反應後形成油斑,產品外觀報廢。正確的做法是薄薄一層、均勻覆蓋。噴完後用乾布輕輕擦拭,確保沒有積液。
脫模劑的選擇也要對。矽系脫模劑適合大多數PU軟泡,但如果是高回彈泡棉或自結皮產品,可能需要水性脫模劑或專用配方。換脫模劑品牌的時候,一定要先做小批量測試。
模具表面狀態:肉眼看不到的傷痕最麻煩。
模具用久了表面會有細微刮痕,PU泡棉會滲進這些縫隙裡,固化後就像卡榫一樣咬在模具上。判斷方法是用放大鏡檢查模面,或者用手指順著模面摸,感覺到粗糙或刮手的地方就是問題點。
解法:輕微的刮痕用細砂紙(800至1200號)順著脫模方向打磨,然後重新噴脫模劑。嚴重的損傷需要送模具廠重新拋光或鍍層。
固化時間與模溫:太急就會黏。
模具溫度太低或固化時間不足,PU反應還沒完全完成就開模,這時候泡棉的強度不夠,表面還有黏性,自然會黏模。模溫太高則可能讓表面過快結皮,內部還在發泡,開模時內部壓力把泡棉「吸」在模具上。
判斷方法:記錄「注料完成到開模」的時間,對比標準作業程序(SOP)上的建議值。一般PU軟泡的脫模時間在3至8分鐘之間,視產品厚度與模溫而定。
解法:先確認模溫在標準範圍內,再逐步延長固化時間(每次增加30秒),觀察脫模情況是否改善。不要同時調模溫和固化時間,否則搞不清楚是哪個變因生效。
配方問題:異氰酸酯指數。
異氰酸酯指數(Index)是B劑實際用量與理論需求量的比值。指數太低(<95),反應不完全,表面發黏;指數太高(>110),表面脆化,也容易黏模。很多現場以為黏模是模具問題,其實是配方比例跑掉了。
判斷方法:檢查原料批號與配方單,確認A/B劑的用量比例沒有算錯。如果最近換了新批號的原料,要重新計算指數。
解法:聯繫原料供應商,確認正確的A/B比例與指數範圍。現場不要自行大幅調整配方比例,除非有技術人員指導。
五、預防勝於補救:日常點檢清單
陳廠長現在每天早上開機前,會讓操作員照著這張清單點檢。三週後不良率從8%降到1%以下。清單分三級:每日、每週、每月。
每日點檢(開機前,約5分鐘)
原料桶蓋是否鎖緊?昨晚下大雨,桶蓋沒鎖A劑可能又吸濕了。
料溫顯示是否正常?冬天早上料溫可能偏低,需要預熱時間。
壓力表讀數是否在標準範圍?壓力掉了可能是管路泄漏或泵浦異常。
模具表面是否乾淨?上一班下班前有沒有清乾淨殘料。
脫模劑噴罐還有多少?做到一半發現沒脫模劑很慘。
每週點檢(週一早上,約30分鐘)
混合頭(高壓機)拆解清洗,檢查噴嘴是否有磨損或堵塞。
攪拌器(低壓機)檢查葉片是否變形、鬆動或磨短。
計量泵用「量杯稱重法」校驗一次A/B比例。
模具排氣孔用細鐵絲疏通,檢查是否有殘料堵塞。
管線接頭目視檢查,用手觸摸是否有殘料滲漏。
每月點檢(月初,約2小時)
計量泵正式校準:用量杯接料60秒,精確稱重,誤差超過±1%就調整或換密封圈。
加熱系統全面檢查:加熱管、溫度感測器、循環泵,確認溫度控制精度在±2°C以內。
電氣系統檢查:電線接頭有無鬆動、控制面板按鈕是否正常、急停開關功能測試。
模具表面拋光檢查:用放大鏡檢查模面狀態,必要時打磨或送修。
原料庫存盤點:確認A/B劑批號、保存期限、儲存環境濕度。
這張清單的邏輯很簡單:每天抓 obvious 的問題(沒料、沒溫度、沒壓力),每週抓累積性的問題(堵塞、磨損、偏移),每月抓潛伏性的問題(計量漂移、電氣老化、模具劣化)。大多數不良品不是突然發生的,是每天一點點的偏移累積到臨界點才爆發。
六、重點整理
PU發泡不良品三大類:氣泡、密度不均、脫模沾黏。每一種都有對應的成因環節,不要猜,要按順序排查。
氣泡的排查順序:原料受潮 → 混合不勻 → 注料過快捲入空氣 → 模具溫度不當 → 排氣不良。查出是哪一項再動手調,不要同時改三個變因。
密度不均八成出在計量端。每天早上用量杯稱重驗證A/B比例,比看機台顯示更可靠。料溫、混合頭壓力、攪拌器轉速、管路接頭,逐一檢查。
脫模沾黏要看模具端:脫模劑是否均勻、模面有無刮痕、固化時間是否充足、模溫是否在範圍內、異氰酸酯指數是否偏移。
預防性點檢分三級——每日5分鐘抓開機問題、每週30分鐘抓累積問題、每月2小時抓潛伏問題。這張清單是讓不良率從8%降到1%的關鍵。
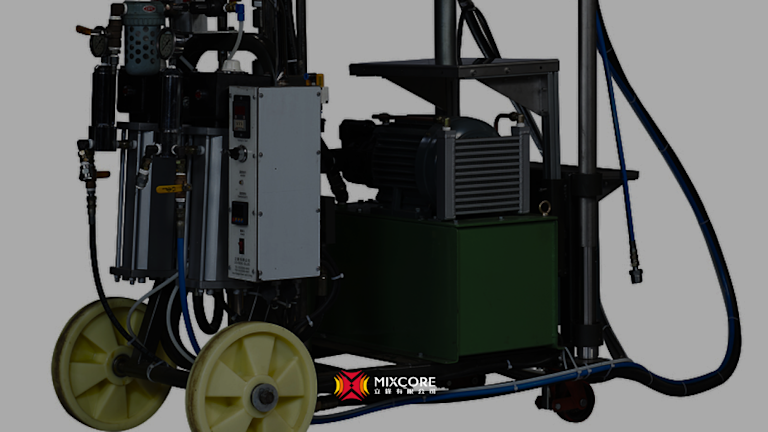
立鋒販賣機器設備,LF-PLH 高壓灌注機、LF-ARL 低壓灌注機、LF-7M-30P PU噴塗機均適用於各類PU發泡製程。若你的產線正在面臨不良品問題,或想建立預防性的點檢制度,歡迎透過LINE提供你的設備型號、原料體系與不良品照片,我們可以協助初步判斷問題環節。關於PU製程的基礎原理,也可參考PU灌注工藝:混合比、壓力、固化控制。
六、施工注意事項與風險
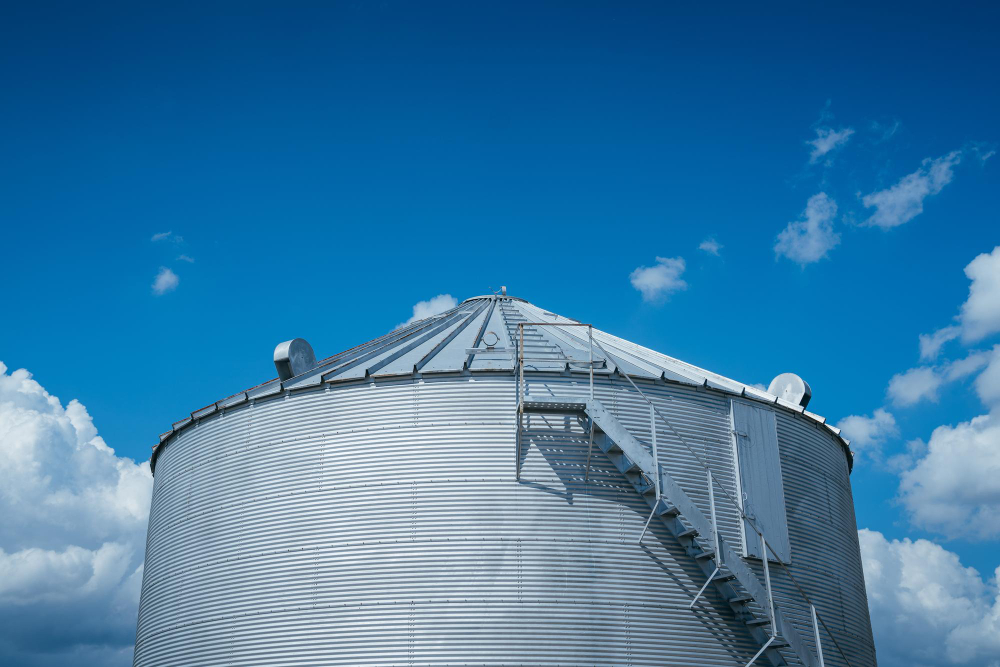
儲槽噴涂有幾個特別需要注意的地方,和鐵皮屋或冷凍庫不太一樣。
防爆區域。石化廠或化工廠的儲槽區可能是防爆區,PU 噴涂設備的電氣系統必須符合防爆規範。LF-7M-30P 的電氣控制箱可以選配防爆等級,施工前要跟業主確認廠區的防爆分區,設備不能隨便搬進去。
槽壁溫度。如果儲槽正在運轉、內部有高溫或低溫內容物,槽壁溫度可能極端。噴涂前槽壁表面溫度應該在 5°C 至 40°C 之間,溫度太低會影響 PU 反應與接著,溫度太高則反應太快容易龜裂。高溫槽需要停機冷卻後才能施工,這會影響工期安排。
高空作業。大型儲槽高度可能超過 10 公尺,工人需要搭設施工架或使用高空作業車。噴涂時工人要手持噴槍移動,高空作業的安全措施必須到位。老吳的團隊規定超過 2 公尺就要繫安全帶,噴槍管線要用掛勾固定防止纏繞。
外層保護的細節。PU 噴涂完成後的外層鐵皮包覆,膨脹節(expansion joint)的設計很重要。儲槽金屬槽壁會熱脹冷縮,外層的鐵皮和 PU 層也會跟著移動。如果沒有預留膨脹節,長期下來外層鐵皮會變形或撕裂。老吳的做法是每隔 3 至 5 公尺設置一道環向膨脹節,用可撓性的鋁皮或橡膠帶處理。
七、重點整理
儲槽保溫最難的不是平面,是曲面、彎頭、法蘭這些異形部位。預製保溫板裁切不服貼,接縫處漏熱、結露、受潮、下沉,三年之後保溫效果打對折。
PU 硬泡現場噴涂用完全不同的邏輯解決這個問題:液態發泡液噴到槽壁,現場膨脹固化,與金屬表面緊密接合。圓柱筒身、拋物線封頭、管線彎頭、法蘭凸起,全部無縫包覆。沒有接縫,就沒有熱橋;閉孔結構不吸水,就不會受潮下沉。
工程公司的獲利結構:傳統岩棉包覆單案毛利約 6 萬元(毛利率 33%),PU 噴涂單案毛利約 19 萬元(毛利率 60%),施工天數更短。設備投資約 80 至 100 萬元,每月 2 至 3 座儲槽,約 2 個月回本。
最適合推 PU 的業主:低溫或高溫儲槽、食品廠與藥廠、腐蝕性環境的化工廠。這些業主對保溫層的完整性與壽命要求高,願意為長期效益付溢價。
立鋒販賣機器設備,LF-7M-30P PU 噴涂機適用於儲槽保溫、鐵皮屋隔熱、冷鏈倉儲與防水工程的大面積噴涂施工。若你經營儲槽保溫工程公司,正在評估導入 PU 噴涂服務,歡迎透過 LINE 提供你的主力服務區域、年接案量與目標儲槽類型,我們可以協助試算設備投資回收與產能規劃。關於 PU 噴涂的製程原理,也可參考 PU 灌注工藝:混合比、壓力、固化控制。