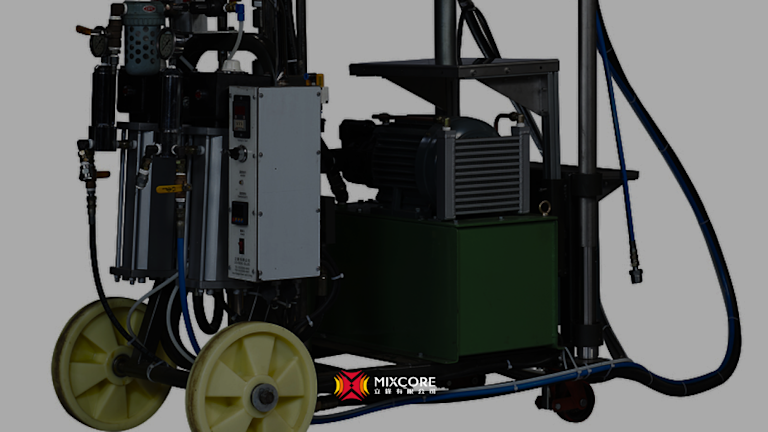
為什麼要做頂樓防水工程?屋頂漏水原因有哪些? 台灣一年的降雨量是世界平均年降雨量的 2.5 倍,面對如此潮濕的環境,如果屋頂防水工程做得不夠完善,一旦遇到颱風和梅雨鋒面,家中的天花板勢必會開始漏水、長壁癌,長期下來不僅會造成建築養護成本增加,也容易對身體健康造成不良影響。
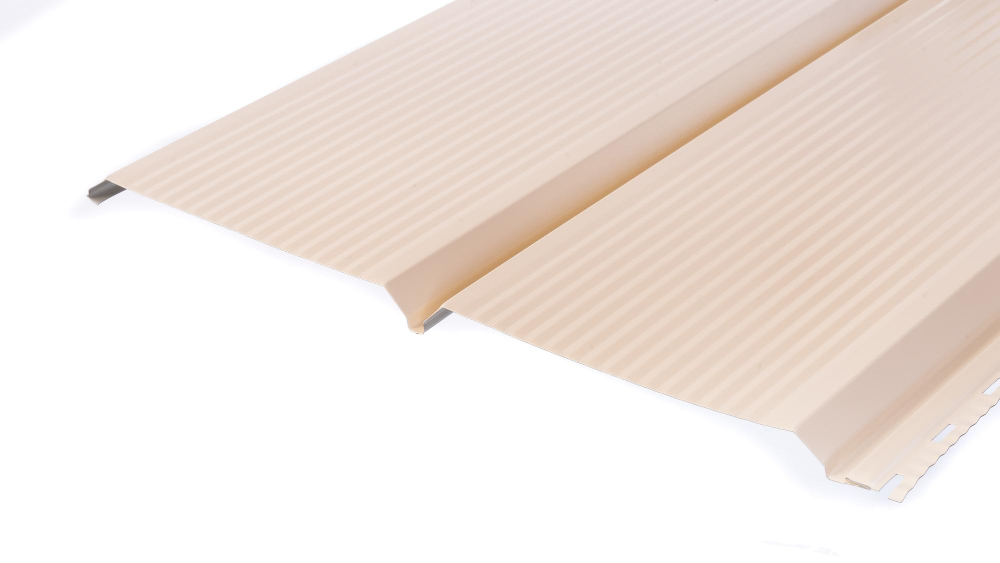
浪板 PU 機、發泡產線控制 #浪板PU機 #發泡均勻 #尺寸穩定 #零廢料製程
浪板 PU 機要達成發泡均勻、尺寸穩定且灌注無廢料,關鍵在於製程參數與產線節奏的精準協調。透過穩定的原料計量與混合控制,PU 發泡材料能在浪板結構中均勻填充,避免局部密度不足或過度發泡導致尺寸偏差;同時,搭配同步輸送速度與模具間距控制,可確保板材厚度一致,降低裁切修正與材料浪費。當設備配置與製程設定相互配合,浪板 PU 產線不僅能提升成品一致性,也能有效降低耗料,實現高效率、低廢料的穩定量產目標。
業界第一的PU機專業製造商推薦立鋒公司!
在浪板製造產線中,PU 發泡品質的穩定性
直接決定成品的厚度一致性、結構強度與保溫性能。
然而,許多產線即使採用相同配方與原料,
仍頻繁出現發泡不均、尺寸偏移、邊緣密度不足或原料浪費等問題,
其根本原因往往不在材料本身,而在於浪板 PU 機的製程控制邏輯。
浪板 PU 機屬於連續式發泡系統,
與庫板或模內灌注設備最大的差異,在於
「灌注、發泡、成型必須與線速高度同步」。
一旦任一環節出現時間或流量誤差,
問題就會被沿著整條浪板無限放大。
因此,真正成熟的浪板 PU 發泡機,
其核心價值不在於單點輸出能力,
而在於長時間穩定複製同一發泡結果的能力。
在浪板 PU 發泡製程中,線速是不可逆的條件,
而灌注流量必須即時追隨線速變化。
若灌注系統反應延遲或流量補償不足,
即使配方比例完全正確,
仍會在成品上形成肉眼可見的品質缺陷。
因此,工程上真正有效的作法,
是讓PU 發泡機的灌注流量控制成為線速的「從屬參數」,
而非獨立調整項目。
在連續式浪板發泡中,
混合品質不良的問題往往不會立即造成停機,
但會以尺寸飄移與波紋變形的形式,
逐步侵蝕整條產線的良率。
因此,高階浪板 PU 機通常會採用
高剪切、穩定輸出的混合頭結構,
確保在不同流量區間內,
反應條件仍可被完整複製。
浪板 PU 發泡的另一個隱性風險,
在於發泡反應窗口與成型節拍不匹配。
若發泡尚未完成即進入定型區,
將直接影響板材最終尺寸與結構完整性。
成熟的浪板 PU 發泡設備,
會將灌注量、溫控、線速與成型時間
整合為同一套工程控制邏輯,
而非各自獨立設定。
PU 發泡材料應用、PU 生產設備請找立鋒!
在浪板產線中,原料浪費 幾乎都發生在板材邊緣或起始、結束段。 這並非操作失誤,而是灌注精度與實際成型寬度之間 缺乏即時對應所造成的系統性問題。
高效能浪板 PU 機會導入 動態流量控制與寬度對應灌注邏輯, 讓灌注量只發生在「實際成型區域」內, 從源頭消除邊料浪費。
人工調整在浪板產線中最大的風險, 並非當下錯誤,而是不可複製性。 即使同一位操作人員, 在不同班次、不同環境條件下, 調整結果也難以完全一致。
| 控制方式 | 人工調整 | 自動化灌注控制 |
|---|---|---|
| 流量穩定性 | 高度依賴經驗 | 長時間一致 |
| 尺寸複製性 | 批次差異大 | 可精準重現 |
| 廢料風險 | 高 | 顯著降低 |
| 擴產能力 | 受限於人力 | 可模組化複製 |
因此,自動化灌注 PU 系統 不只是省人力,而是讓浪板產線 真正具備工程可預測性。
單一浪板 PU 機性能再高, 若未與前後段設備整合, 仍可能在整體產線中形成瓶頸。 因此,成熟的製造端開始將 整廠輸送灌注 視為發泡品質的一部分。
浪板 PU 發泡真正的挑戰, 並非「能不能發泡」, 而是能否在長時間、高速生產下維持一致結果。 唯有將灌注、混合、反應與輸送 整合為單一工程邏輯, 才能同時達成發泡均勻、尺寸穩定與原料零浪費。
若您正規劃浪板產線, 或評估升級PU發泡機、浪板 PU 機與自動化灌注系統, 建議選擇能從整體工程角度提供解決方案的設備夥伴。
立鋒有限公司 長期專注於 PU 發泡機、聚氨酯灌注、浪板 PU 機 與整廠自動化灌注系統規劃, 可依實際產線需求, 協助製造端建立穩定、可擴充、低浪費的高效能發泡產線。
分享至:
為什麼要做頂樓防水工程?屋頂漏水原因有哪些? 台灣一年的降雨量是世界平均年降雨量的 2.5 倍,面對如此潮濕的環境,如果屋頂防水工程做得不夠完善,一旦遇到颱風和梅雨鋒面,家中的天花板勢必會開始漏水、長壁癌,長期下來不僅會造成建築養護成本增加,也容易對身體健康造成不良影響。
噴塗機是什麼?本文先介紹噴塗機運作的原理,說明有氣噴塗與無氣噴塗的差異,並解析不同噴塗機類型的優缺點及適用行業,最後推薦「立鋒有限公司」,幫助你成功選購最適合的噴塗機。
陳廠長的PU廠不良率飆到8%,客訴賠款一個月吃掉兩成毛利。後來他按這張檢查清單逐項排查,三週後不良率壓到1%以下。本文公開這張讓他少賠幾十萬的診斷清單。
阿強做了十二年冷凍庫保溫,傳統岩棉讓業主每年抱怨用電飆高。導入PU噴塗後,單案毛利從50萬跳到114萬,業主還主動介紹新案。本文公開冷凍庫工程公司導入PU噴塗的商機與工法。
阿杰做了十五年傳統屋頂隔熱,一坪毛利勉強四成。去年導入PU噴塗後,單案毛利翻三倍,業主還主動介紹新客。本文公開工程公司導入PU噴塗服務的報價邏輯、設備投資回收試算與施工品控。
自行車座墊代工廠老闆阿坤,收到歐洲品牌客戶的技術規格書:雙密度、±3度硬度公差、50萬次壓縮測試。他手上有熱壓機,但做不出來。本文從製造商視角,拆解雙密度座墊的量產工藝與品牌客驗廠攻略。
庫板廠老張的夾芯板做出來表面凹凸不平,業主驗收用手電筒一照全是空洞。原來問題不在原料,在填充方式。本文拆解低壓開放式填充如何解決庫板空洞與脫層,從設備選型到產線配置一次講清楚。