雲林一家做了三十年實木雕花的工廠老闆德昌,去年接到一張歐式古典家具的訂單,客戶指定要全實木雕花線板。他報了價,對方回了一句:「實木價格太高,我們預算只有三分之一,能不能用別的材料做出一樣的效果?」
德昌開始研究PU仿木。他發現市場上很多仿古家具、裝飾線板、羅馬柱,看起來跟實木一模一樣,拿起來有重量感,敲起來聲音也像木頭,但原料是PU發泡。問題是:那些精細的雕花、葉脈紋路、仿古裂紋,是怎麼灌出來的?
這篇文章從仿木PU家具的市場趨勢講起,說清楚為什麼雕花線板必須用低壓灌注機、模具怎麼設計、表面怎麼處理,以及傳統木器廠轉型仿木生產的實務路徑。
一、仿木PU家具市場:實木越貴,仿木越香
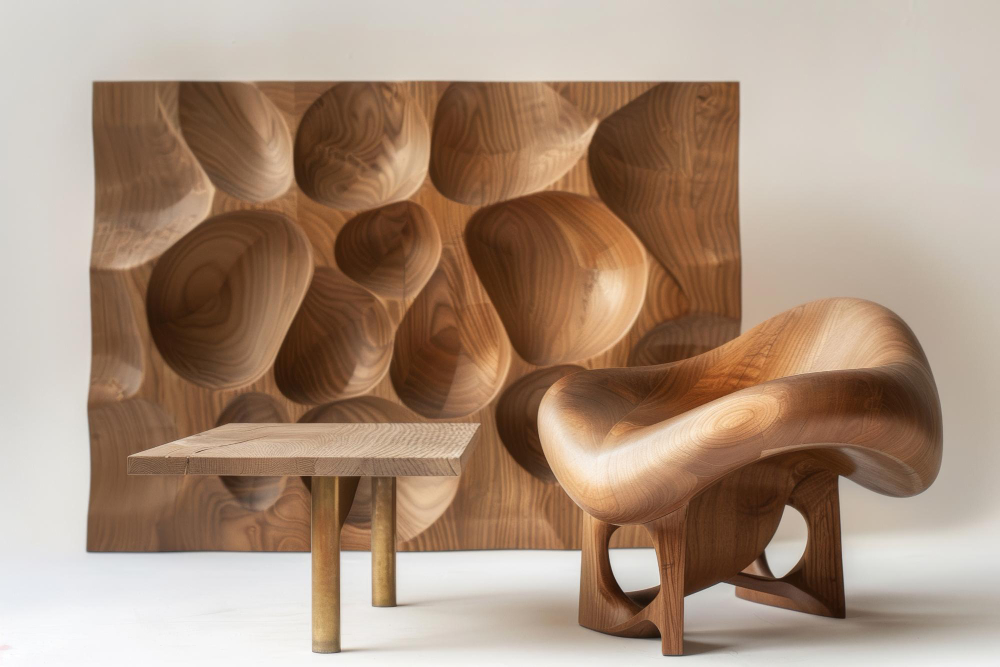
仿木PU家具(Faux Wood PU Furniture)是以PU硬質發泡為基材,透過模具成型複製木材紋理與雕花細節,再經表面塗裝處理(仿木紋漆、仿古漆、水性漆)達到視覺與觸感接近實木的建材與家具產品。常見產品包括雕花線板、羅馬柱、鏡框、門框、仿古家具配件等。
這個市場在過去五年快速成長,背後有三個推力:
- 實木價格飆漲。台灣檜木、柚木等原生木材取得困難,進口木材受國際運價與產地限伐影響,價格持續上揚。一根适合做雕花的實木料,成本可能比PU仿木成品高出五至十倍。
- 環保法規收緊。實木加工產生大量木粉與廢料,塗裝過程的VOC排放也面臨環保稽查。PU仿木在工廠內一次成型,表面處理可改用環保水性塗料,廢料比例低。
- 設計彈性大。實木雕花的複雜度受木材紋理與刀具限制,PU仿木只要模具做得出來,多複雜的鏤空、捲草、葉脈都能精準複製,且重量可以透過密度調整,從輕量裝飾件到厚重仿古家具都能做。
| 比較項目 |
實木 |
PU仿木 |
| 原料成本(同體積) |
高(進口木材更貴) |
約為實木的1/5至1/10 |
| 雕花複雜度 |
受木材紋理與刀具限制 |
模具決定一切,理論無上限 |
| 重量 |
重(依木種) |
可調(200至600 kg/m³) |
| 防水防蟲 |
需防腐處理 |
閉孔PU本身防水防蟲 |
| 量產一致性 |
手工雕刻件件不同 |
模具生產,件件相同 |
| 環保性 |
天然但加工廢料多 |
石化原料但可控制廢料 |
二、為什麼仿木雕花一定要低壓灌注?
這是德昌最困惑的問題。他知道PU發泡有低壓和高壓兩種,為什麼仿木行業幾乎清一色用低壓機?
原因有三個,每一個都與仿木產品的特性直接相關:
原因一:模具脆弱,承受不了高壓
仿木產品的模具通常用矽膠或環氧樹脂製作,因為要複製精細的木雕紋理。矽膠模具柔軟、可以做出鏤空與倒勾結構,但它的強度遠遠不如金屬模具。高壓灌注機的10至20 MPa壓力,會直接把矽膠模具撐變形甚至撐破。低壓灌注機的0.5至5 MPa壓力溫和,能在不損壞模具的前提下,讓發泡液緩慢流動並填滿每一條紋路溝槽。
原因二:精細紋路需要緩慢填充
雕花線板的紋路深度可能只有0.5至2 mm,寬度不到1 mm。高壓撞擊混合的反應速度快、流速高,發泡液還沒填滿細紋就開始膨脹固化,結果就是「斷紋」或「缺角」。低壓機的攪拌混合反應速度相對可控,配合適當的流量與灌注策略,可以讓原料在開始明顯發泡前,完整滲透到模具的每一個角落。
原因三:產品多樣、批量小、換模頻繁
仿木家具廠通常同時有生產數十種線板與配件,每種的月產量可能只有幾百件。低壓灌注機的開放式模具、推車式作業、快速換模特性,完全符合這種「多樣小批量」的生產模式。高壓機的密閉鎖模與自動化節拍,在這裡反而是 overkill。
| 比較項目 |
低壓灌注機(仿木適用) |
高壓灌注機(仿木不適用) |
| 灌注壓力 |
0.5 – 5 MPa,溫和不傷模具 |
10 – 20 MPa,矽膠模會變形 |
| 模具材質 |
矽膠、環氧樹脂、鋁模皆可 |
必須金屬密閉模具 |
| 反應速度 |
較慢,可調,適合細紋填充 |
快,適合快速量產 |
| 換模時間 |
數分鐘,開放式作業 |
較長,需鎖模對位 |
| 模具成本 |
低(矽膠模數千至數萬元) |
高(鋼模數十萬起) |
三、LF-ARL精細灌注與脫模技巧
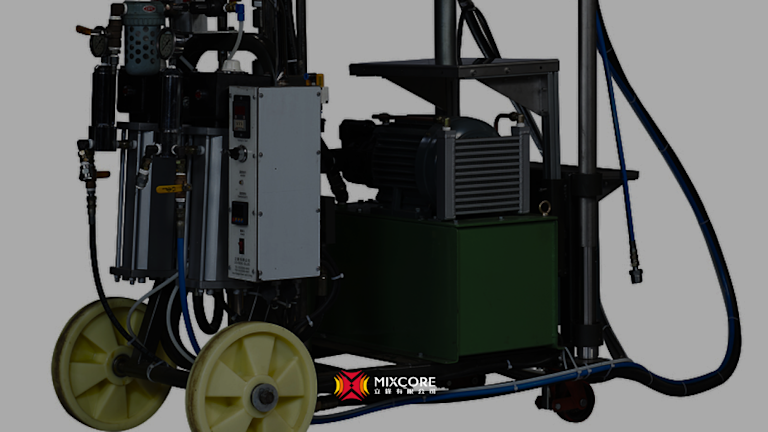
德昌後來導入了立鋒LF-ARL低壓迴路灌注系統,在仿木生產上有幾個特別的調校重點:
密度設定:要有木頭的重量感
PU仿木不是越輕越好。真正的實木有重量,太輕的仿木拿起來會有「塑膠感」。仿木家具的密度通常設定在300至600 kg/m³之間:
- 裝飾線板、鏡框:300至400 kg/m³,輕便易安裝,但仍有一定手感。
- 仿古家具配件、羅馬柱:400至500 kg/m³,敲擊聲接近實木,觸感沉穩。
- 仿木門框、桌腳:500至600 kg/m³,最高密度,可承受螺絲鎖附與結構負荷。
密度的控制靠A/B比例與配方中的填充料(如木粉、碳酸鈣)。比例偏移1%,密度可能偏移5至10 kg/m³,在仿木產品上就是「輕飄飄」與「有份量」的差別。LF-ARL的±1.5%計量精度,對這個應用來說是夠用的基礎。
灌注策略:細紋先填、大面後補
複雜雕花的灌注不能「一股腦兒倒進去」。實務上的手法是:
- 第一步:細紋灌注。先以較小流量、較慢速度,讓發泡液從模具最低處開始填充,確保葉脈、溝槽等細紋被完全浸潤。
- 第二步:主體填充。細紋填滿後,提高流量補充主體空間,讓整體密度均勻。
- 第三步:上蓋加壓。開放式模具灌注後,合上壓蓋給予適度壓力,抑制表面過度發泡,讓成品表面平整、後續塗裝不需太多補土。
這個「分段灌注」策略,需要設備具備流量可調與多段輸出功能。入門級低壓機可能只有單段輸出,進階機型如LF-ARL可以設定兩段以上的流量與時間參數。
脫模時間:太早會變形、太晚會裂
仿木產品的脫模時間通常比軟質泡棉長,因為硬質PU的交聯反應需要時間建立強度。一般來說,密度400 kg/m³的仿木件,脫模時間約8至15分鐘(視模溫與配方而定)。脫模太早,產品還軟,細紋處會變形;脫模太晚,交聯過度收縮,可能在死角處產生裂紋。
德昌的做法是:第一批新模具用「破壞性測試」——設3、5、8、10、12分鐘五個脫模時間點,脫模後觀察表面完整性與尺寸穩定性,找到最佳窗口後固定參數。
四、模具設計與表面處理工藝
仿木產品的品質,七成在模具,三成在灌注。模具設計的幾個實務重點:
模具材質選擇
矽膠模具最常用,因為它可以從原始木雕或3D列印母模翻製,柔軟度允許倒勾與鏤空結構脫模。環氧樹脂模具硬度較高、壽命較長,適合量大且紋路較淺的產品。鋁合金模具用於超大批量(如單一款線板月產萬件以上),但開模成本高,紋路細節不如矽膠模。
紋路深度與拔模角
仿木的「仿古裂紋」與「刀刻痕」紋路深度通常0.5至1.5 mm,這個深度對PU發泡來說剛好——太深會填不滿,太淺塗裝後看不見。拔模角(脫模斜度)要比實木模具大,因為PU發泡後會與模面緊密黏著,矽膠模雖然有彈性,但垂直面脫模還是容易拉傷紋路。
表面處理三步驟
脫模後的仿木件是「素胚」,表面是PU的淡黃色,需要經過三道處理才能變成市面上看到的成品:
- 第一步:修邊與補土。切除澆口與毛邊,表面小氣孔用PU補土填平。低壓灌注若參數穩定,氣孔通常很少。
- 第二步:底漆與仿古處理。噴塗仿古底漆,用擦拭或干刷手法做出深淺層次,模擬木材的年輪與色差。
- 第三步:面漆保護。水性或油性面漆罩光,增加耐磨與耐候性。戶外用的仿木件(如門框、欄杆)需要UV抗性面漆。
表面處理的品質直接決定成品的賣相。德昌後來聘請了一位原本做實木塗裝的師傅,把仿古漆的工藝移植到PU仿木上,成品連同業都分不出來——這是仿木產品最高的境界。
五、仿木廠轉型案例:從木雕到PU的實務路徑
德昌的轉型過程花了約六個月,以下是他的時間軸與關鍵決策:
第一至二個月:試樣與配方開發。先用矽膠模翻製既有木雕產品,測試不同密度與比例的成品效果。目標是找到「看起來像、拿起來像、敲起來像」的甜蜜點。這階段生產了約三十組樣品,送給老客戶評估。
第三個月:設備導入。確認市場接受度後,導入LF-ARL低壓迴路灌注系統與首批二十套矽膠模具。設備到廠後,用兩週時間與立鋒技術人員調整參數,把脫模時間、灌注流量、上蓋壓力定版。
第四至五個月:量產驗證。小批量出貨給既有客戶,收集反饋。主要調整兩件事:一是表面處理工藝(仿古漆的深淺層次),二是包裝方式(仿木件比實木脆,需要更完整的緩衝包裝)。
第六個月:業務擴展。正式對外接單,主打「實木質感、成本三分之一、交期一半」。由於模具生產一致性高,交期從實木雕刻的兩週縮短到三天。
轉型的投資回收:設備加首批模具約投入90萬,仿木產品的毛利約實木的1.5倍(因為原料成本低、生產速度快),第七個月回本。更重要的是,他不再需要擔心木材漲價與缺料的問題。
六、常見問題
仿木PU的強度夠嗎?可以鎖螺絲嗎?
密度500 kg/m³以上的仿木PU,內部結構已經相當緻密,可以承受一般木螺絲的鎖附。但建議在鎖附點預埋金屬螺母或改用自攻螺絲,避免重複拆裝造成螺孔崩裂。對於結構承重件(如桌腳),建議密度做到550 kg/m³以上,或內部植入金屬骨架。
矽膠模具的壽命多長?
視產品複雜度與生產頻率而定,一般約500至2,000模次。簡單的平面線板模具壽命較長,複雜的鏤空雕花模壽命較短。矽膠模具的損耗主要來自脫模時的拉扯與PU原料的化學侵蝕。可以透過模具表面塗佈離型劑延長壽命,但不要過量,過多的離型劑會影響成品表面塗裝的附著力。
仿木PU可以戶外使用嗎?
可以,但需要做好表面處理與防護。PU硬泡本身怕紫外線長期曝曬,表面如果沒有保護層,半年至一年會開始粉化與變色。戶外用仿木件必須塗佈抗UV面漆,並定期(約一至兩年)重新上漆維護。室內用的仿木產品則幾乎沒有這個問題。
從實木轉型仿木,師傅的技術能銜接嗎?
模具製作與表面處理的技術可以完全銜接——原本做木雕的師傅對紋理、比例、仿古效果的判斷力,是仿木產品最核心的競爭力。需要新學的是發泡製程參數(比例、溫度、時間)與模具翻製技術(矽膠翻模、3D列印母模)。通常一到兩個月就能上手。
七、重點整理
仿木PU家具是實木價格飆漲與環保壓力下的必然趨勢,而雕花線板與復雜造型的生產,低壓灌注機幾乎是唯一選擇——矽膠模具承受不了高壓,精細紋路需要緩慢填充,多樣小批量的生產模式也只有低壓機的開放式作業能配合。
生產的關鍵在於密度設定(300至600 kg/m³依產品功能調整)、分段灌注策略(細紋先填、大面後補)、脫模時間抓準(8至15分鐘依密度調整),以及模具與表面處理的工藝傳承。傳統木器廠轉型仿木,最大的資產不是設備,而是師傅對「木質感」的判斷力。
立鋒販賣機器設備,LF-ARL低壓迴路灌注系統適用於仿木家具與雕花線板的精細灌注,多段流量設定與溫和壓力輸出,配合矽膠與環氧樹脂模具的開放式作業。若你的工廠正在評估從實木轉型仿木,或需要為裝飾線板導入發泡成型製程,歡迎透過LINE提供目標產品類型與月產量,我們可以協助評估適合的流量規格與模具設計建議。關於PU灌注的製程原理,也可參考PU灌注工藝:混合比、壓力、固化控制。