低壓灌注機×自行車座墊|雙密度量產與品牌客驗廠攻略
彰化一家做了十五年自行車座墊的代工廠老闆阿坤,去年收到一張來自歐洲中階品牌的技術規格書。翻到第三頁,他看到三個字:「Dual-Density」。繼續往下看:底層密度280±10 kg/m³、頂層密度100±10 kg/m³、硬度公差±3 Asker C、50萬次壓縮測試後厚度損失<8%。
他關掉PDF,看向廠裡那排熱壓成型機。他的工藝是這樣的:買兩種不同密度的EVA泡棉片材,裁切成座墊形狀,噴膠黏合,再放進熱壓機壓定型。雙密度?理論上可以——但黏合層剝離的客訴每個月都有,硬度公差控制在±5度已經是極限,±3度想都別想。更別說那個「50萬次壓縮測試」,熱壓黏合的座墊壓到30萬次,兩層之間就開始分離了。
他開始研究低壓灌注機,發現這可能是唯一能在「合理成本」與「品牌客要求」之間取得平衡的製程。這篇文章從代工廠老闆的視角出發,不講騎行的人體工學,只講生產線上的人頭、工時、良率與驗廠。
一、為什麼品牌客都在要求雙密度?代工廠的困境
過去三年,歐美日主要自行車座墊品牌(從入門到中階產品線)的雙密度座墊占比從約15%上升到45%以上。雙密度已經不是高階選配,而是中階以上產品的標準配置。品牌客推動這個趨勢的原因很簡單:單一密度座墊的差異化空間已經耗盡,消費者在網路上的評測與比較讓「坐墊科技」成為購買決策因素,而雙密度是目前成本效益最好的技術升級路徑。
對代工廠來說,這個趨勢帶來的壓力很直接:
- 沒有雙密度能力,連報價資格都沒有。品牌客的RFP(詢價單)現在直接把「Dual-Density Capability」列為基本門檻,沒有的廠商直接篩掉。
- 熱壓黏合的雙密度,驗廠過不了。品牌客的品質稽核會做剖面檢查與剝離測試,看到黏合層或膠水殘留,這一票就過不了。
- 黏合層剝離的客訴,品牌客會把責任算在代工廠頭上。不管是不是使用問題,退貨與賠償都是代工廠承擔。
- 小批量多SKU的訂單結構,讓熱壓工藝越來越不划算。品牌客要求「男款競技型、女款舒適型、寬版登山型、窄版公路型」,每種的雙密度參數都不同,熱壓工藝換線的成本高到無法接小單。
阿坤的同業裡,已經有兩家因為做不出雙密度,被品牌客從合格供應商名單裡移除。這不是未來的威脅,是現在正在發生的事。
二、熱壓裁切黏合 vs 低壓灌注一體成型:代工廠的成本帳
阿坤最關心的問題是:換成低壓灌注,真的比較好嗎?以下是他自己算的帳,也是你做決策時該看的數字:
| 比較項目 |
熱壓裁切黏合 |
低壓灌注一體成型 |
| 工序數 |
6道以上(裁切底層→裁切頂層→噴膠→黏合→熱壓→修邊) |
3道(灌注底層→灌注頂層→脫模修邊) |
| 單件工時 |
20 – 30 分鐘 |
12 – 18 分鐘 |
| 良率 |
75 – 82%(黏合不良、氣泡、尺寸偏移) |
94 – 98% |
| 硬度公差 |
±5 to ±8 Asker C |
±2 to ±3 Asker C |
| 雙密度界面 |
膠水黏合,剝離強度 2 – 4 N/cm |
化學交聯,剝離強度 8 – 15 N/cm |
| 換線時間(換SKU) |
60 – 90 分鐘(換刀模、換泡棉卷、調熱壓參數) |
5 – 10 分鐘(一鍵調配方、換矽膠模) |
| 小批量可行性 |
差,刀模與泡棉最小訂購量高 |
優,單件起做無庫存壓力 |
| 品牌客驗廠通過率 |
低,黏合層與膠水為扣分項 |
高,一體成型無接縫為加分項 |
這張表的核心結論是:低壓灌注不是「比較好一點」,是「結構性優勢」。熱壓黏合的雙密度,本質上是用兩種成品拼起來,黏合層是永遠的弱點;低壓灌注是在同一模具內、讓兩層在分子層面交聯成一體,這個差別驗廠時剖開來一看就知道。
阿坤算了一筆更具體的帳:他的工廠月產座墊約6,000件,熱壓良率約78%,代表每個月報廢1,300件。一件的製造成本(含原料與工時)約180元,每月報廢損失約23萬。換成低壓灌注後,良率提升到96%,每月報廢降至240件,報廢損失降到4萬——單良率提升這一項,每個月省19萬。
三、低壓灌注做雙密度的製程邏輯
對於沒接觸過PU發泡的座墊廠,雙密度低壓灌注的製程是這樣運作的:
第一步:底層灌注。將A/B比例調整為較硬配方(例如ISO Index 110),注入模具。這一層的目標是「支撐」——密度約250至300 kg/m³,讓座墊在長期壓縮下不塌陷。
第二步:半熟化等待。底層灌注後,等待3至5分鐘(視配方與環溫而定),讓表面達到「稍微黏稠但仍有活性」的狀態。這個時間窗口是關鍵:太早灌頂層,兩層會混在一起變成單一密度;太晚灌,頂層與底層接合不良。
第三步:頂層灌注。切換配方為較軟比例(ISO Index 95至100),將低密度發泡液(約80至120 kg/m³)灌注在底層之上。此時底層表面仍有未反應的官能基,頂層原料與之反應,兩層在界面處化學鍵結成一體。
第四步:熟化與脫模。總熟化時間約10至15分鐘後脫模。脫模後的座墊是「素胚」,後續依客戶要求進行表皮處理(如貼皮、包覆、噴塗)。
這個製程對設備有三個硬性要求:
- 比例可精準微調。底層與頂層的硬度差通常有20至30 Asker C,比例偏移1%就會讓硬度飄3至5度,品牌客的±3度公差就直接爆掉。
- 配方可快速切換。同一條產線上午做男款競技型(底硬頂硬)、下午做女款舒適型(底硬頂軟),換線時間超過15分鐘就虧錢。
- 小劑量穩定性。單件座墊的灌注量可能只有300至500公克,部分設備在大流量時穩定、小劑量時比例就飄,這對座墊生產是致命的。
關於PU灌注的製程原理與參數控制,可參考PU灌注工藝:混合比、壓力、固化控制。
四、LF-ARL在座墊代工產線的對應設計
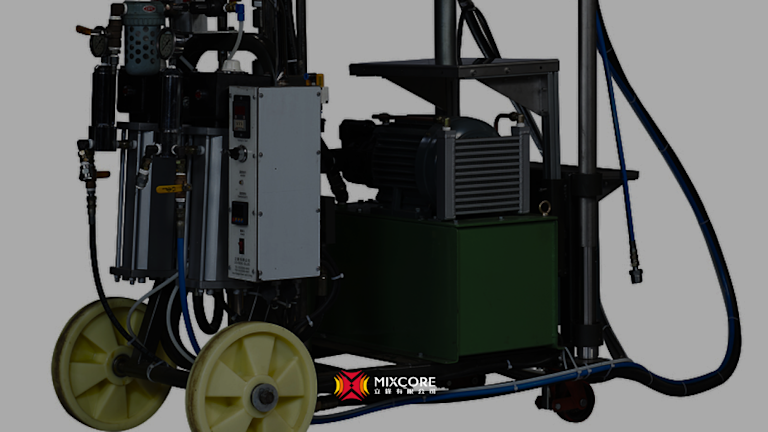
立鋒販賣機器設備,LF-ARL低壓迴路灌注系統在座墊代工應用上,有幾個直接對應上述痛點的設計:
配方記憶:多SKU的救星
LF-ARL可儲存多組配方參數(A/B比例、料溫、攪拌轉速、輸出量)。阿坤的工廠目前存了八組配方:男款競技型、男款舒適型、女款寬版、女款窄版、登山車寬版、公路車中空款、電輔車加厚款、兒童款。換線時操作員只要按兩個鍵,設備自動調整到對應參數,換線時間從熱壓時代的60分鐘縮短到5分鐘。這讓他可以接品牌客的小批量試單(300至500件),而不會因為換線成本太高而虧錢。
±1.5%計量精度:硬度公差的根本
座墊泡棉的硬度對A/B比例極為敏感。以常用的聚醚型配方為例,異氰酸酯指數從100調到105,硬度可能上升4至6 Asker C。LF-ARL的±1.5%計量精度,配合每天開機的比例杯測校正,讓阿坤的批次硬度差異穩定控制在±3 Asker C以內,這是他能通過品牌客驗廠的硬門檻。
多段轉速可調:不同配方的最佳化
底層硬泡與頂層軟泡的黏度不同,最佳攪拌轉速也不同。LF-ARL的多段轉速設定,讓底層用較高轉速(4,500至5,500 RPM)確保高密度配方的混合均勻,頂層用較低轉速(3,000至4,000 RPM)減少氣泡捲入。這個彈性在入門級低壓機上通常是沒有的。
獨立溫控:夏天不亂跑
座墊代工廠通常沒有恆溫空調,夏天廠房35°C以上是常態。原料溫度每上升5°C,反應速度可能快20%,導致上午做出來的硬度與下午不一樣。LF-ARL的獨立A/B劑加熱加冷卻,把料溫釘在設定值±1°C,這是硬度穩定性的基礎。關於密度與計量控制的完整觀念,可參考PU發泡密度計量控制要點。
五、品牌客驗廠:他們到底在看什麼
阿坤的歐洲品牌客戶來驗廠時,審核清單上有這些與製程直接相關的項目。低壓灌注在這些項目上的表現,決定了你能不能拿到長期訂單:
| 驗廠項目 |
品牌客標準 |
熱壓黏合的風險 |
低壓灌注的優勢 |
| 剖面檢查 |
無分層、無膠水殘留、無氣泡 |
黏合層一定被看到 |
一體成型無接縫 |
| 硬度一致性 |
±3 Asker C 以內 |
泡棉批次差異大,難達標 |
比例可控,批次穩定 |
| 剝離測試 |
> 6 N/cm |
膠水老化後強度下降 |
化學交聯,> 10 N/cm |
| 壓縮永久變形 |
< 10%(50萬次後) |
黏合層分離導致失效 |
一體結構,8%以下 |
| 生產追溯 |
每批原料批號、生產參數、檢驗紀錄 |
手工記錄易遺漏 |
每模次數據自動記錄 |
最後一項「生產追溯」特別值得注意。品牌客越來越頻繁地要求「如果這批貨有問題,我們要知道是哪一批原料、哪一台機器、哪一組參數」。LF-ARL的每模次數據記錄(混合比、料溫、輸出量、時間戳),可以直接對應這個要求。沒有數據記錄的設備,在這一關會被扣分。
六、投資回收與產線配置建議
阿坤導入LF-ARL的實際投資與回收數據(供參考):
| 項目 |
金額/效益 |
| 設備投資(LF-ARL標準型+首批矽膠模具) |
約 90 – 110 萬 |
| 月產能(雙密度座墊) |
4,000 – 6,000 件(依模具數量) |
| 良率提升帶來的月節省 |
約 15 – 20 萬 |
| 工時縮短帶來的月節省(人力與電費) |
約 3 – 5 萬 |
| 雙密度產品溢價(單價提升) |
約 30 – 50 萬/月(依接單量) |
| 合計月效益 |
約 50 – 75 萬/月 |
| 設備回本週期 |
約 1.5 – 2 個月 |
這個回收速度看似很快,但前提是「你已經有品牌客訂單在等」。如果還沒有雙密度訂單、只是先投資設備等客戶上門,風險就會拉高。務實的做法是:先用一台設備接一張試單,證明能力後再擴大。阿坤就是這樣做的——第一張試單只有800件,但通過驗廠後,年度訂單直接簽到24,000件。
七、常見問題
我們沒做過PU發泡,學習曲線會不會很長?
操作層面不難,難的是「參數定版」。建議安排一至兩週的試產期,與設備供應商的技術人員一起把底層與頂層的配方、時間窗口、脫模時間定出來。定版後的量产,操作員只需要按配方記憶鍵,門檻與熱壓機差不多。立鋒的導入流程包含首批試產陪同與參數定版服務。
低壓灌注的模具成本會不會很高?
不會,這反而是低壓機的強項。座墊模具通常用矽膠或環氧樹脂製作,單套成本約3,000至12,000元(視尺寸與複雜度),遠低於高壓機的鋼模。而且矽膠模壽命約500至2,000模次,對於小批量多SKU的代工模式來說非常經濟。中空座墊或複雜曲面的模具設計,立鋒技術團隊可以協助。
品牌客指定用某家原料,設備相容嗎?
一般來說,只要原料是標準的聚醚型或聚酯型雙組份PU體系,設備都能處理。但不同原料商的配方黏度、反應速度不同,設備的加熱功率與輸出壓力需要對應。建議在導入前,帶原料樣品與設備商做試灌注確認。立鋒在導入前會進行原料相容性測試,避免設備到廠後才發現不匹配。
從熱壓轉型低壓灌注,現有員工能操作嗎?
可以。熱壓機操作員轉做低壓灌注,需要學的是「比例調整」與「模具灌注手法」,而非全新的技能體系。通常一週內可以獨立操作。要注意的是,低壓灌注對「清潔」的要求比熱壓高——攪拌頭與模具的殘料若未清理,會影響下一模的品質,這需要建立新的交接班SOP。
八、重點整理
雙密度座墊已經從「高階賣點」變成「中階門檻」,沒有雙密度生產能力的代工廠,正在從品牌客的供應鏈名單裡消失。熱壓裁切黏合做雙密度,有結構性缺陷——黏合層剝離、硬度公差大、驗廠過不了、換線成本太高。
低壓灌注一體成型從根本上解決這些問題:化學交聯的雙密度界面、±3度以內的硬度控制、5分鐘快速換線、每模次數據記錄支撐品牌客追溯要求。投資回收通常只要一到兩個月,但前提是「你已經有訂單在等」。
立鋒販賣機器設備,LF-ARL低壓迴路灌注系統適用於自行車座墊與運動護具的多SKU小批量代工模式。若你的工廠正在評估雙密度轉型、或已收到品牌客的雙密度規格書但不知道怎麼生產,歡迎透過LINE提供產品尺寸、硬度需求與月產量,我們可以協助評估適合的流量規格、模具設計與產線配置。關於低壓灌注機的整體選型邏輯,也可參考低壓灌注機怎麼選。