低壓灌注機怎麼選?產業匹配與規格比較全攻略
台南的家具廠老闆志明,最近想幫產線加一條發泡工序。他的主力產品是記憶枕與坐墊,一個月大概換4至6套模具,每套模具的批量從兩百到一千件不等。業務A推了一台高壓灌注機,說精度高、速度快、未來接汽車單也沒問題;業務B推了一台低壓灌注機,說價格只要一半,軟質泡棉的效果一樣好,而且換模更方便。
志明聽完更困惑了:價格差一倍,到底差在哪?他的產品真的需要高壓機嗎?還是低壓機就夠了?
這個問題幾乎每個第一次評估發泡設備的工廠老闆都會遇到。本文從低壓灌注機的工作原理、適用產業、選購時的5個關鍵規格,到低壓與高壓的選型判斷,幫你把錢花在對的地方。
一、低壓灌注機是什麼?先搞懂原理再選型
低壓灌注機是一種將A劑(異氰酸酯)與B劑(多元醇)以0.5至5 MPa的相對低壓送入混合頭,透過攪拌棒高速旋轉進行機械式混合,再將混合液注入開放式模具中發泡成型的PU設備。
這個定義裡有三個關鍵詞,也是低壓機與高壓機最根本的差異:
- 攪拌混合。低壓機靠攪拌棒的物理旋轉把A/B兩液攪在一起;高壓機則是讓兩液在極高壓下對撞,以撞擊力完成混合。
- 開放式模具。低壓機的灌注壓力低,模具不需要承受高壓,通常採用上蓋加壓或簡單夾緊的開放式設計;高壓機需要密閉鎖模,模具強度與成本都高很多。
- 低壓範圍。0.5至5 MPa的壓力足以推動原料流動與混合,但遠低於高壓機的10至20 MPa。這意味著設備的液壓系統與密封要求較低,維護門檻也較低。
攪拌混合的好處是配方彈性大——A/B比例可以在較寬範圍內調整,適合軟質泡棉這類對比例敏感、需要頻繁試模的產品。壞處是攪拌頭每次灌注後需要溶劑清洗,量產節拍上會多一個清洗步驟。關於PU發泡的核心製程原理,可參考PU灌注工藝:混合比、壓力、固化控制。
二、低壓灌注機適合哪些產業與產品
低壓機不是高壓機的「廉價替代品」,它們適合的戰場根本不同。以下是低壓灌注機最對味的產業與產品:
| 產業領域 |
典型產品 |
選擇低壓機的原因 |
| 家具寢具 |
記憶枕、坐墊、背靠、床墊舒適層 |
軟質泡棉、比例調整彈性大、開模件多樣小批量 |
| 鞋材 |
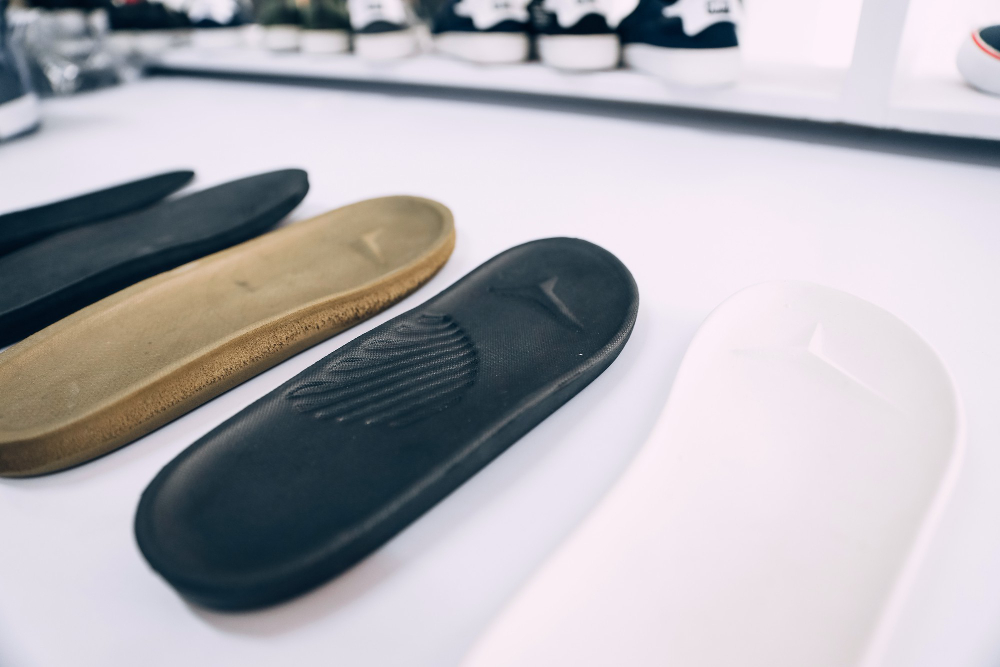
IP射出大底、中底發泡、鞋墊 |
模具輪替快、花色與密度變化頻繁 |
| 玩具禮品 |
PU仿真動物、壓力球、慢回彈玩具 |
產品生命周期短、換模密集、彈性製造 |
| 醫療器材 |
假肢襯墊、康復輔具、醫療坐墊 |
客製化程度高、單批數量少、對硬度與觸感微調需求大 |
| 汽車內飾(小件) |
頭枕、扶手、局部軟墊 |
模具簡單、開發週期短 |
這張表的共同點是:產品多樣、批量不大、模具更換頻繁、需要頻繁調整配方。這些都是低壓機的強項。反過來,如果你要連續三個月只生產同一款汽車座椅、每個月一萬件以上,那高壓機的速度與免清洗優勢會明顯壓過低壓機。
三、選購低壓灌注機的5個關鍵規格
志明看完產業對照,確認低壓機適合他。接下來的問題是:市面上低壓機這麼多,規格表要看哪些?這5項是最關鍵的:
1. 混合方式與攪拌轉速
攪拌混合的品質取決於轉速與攪拌頭設計。轉速通常在3,000至6,000 RPM,轉速越高、混合越均勻,但原料升溫也越快,需要搭配冷卻設計。要問的是:轉速是否可調?攪拌頭是否容易拆洗?這直接影響換色、換配方時的清潔效率。
2. 輸出流量與A/B比例範圍
流量決定單模的灌注時間,比例範圍決定配方彈性。記憶枕需要低密度軟泡(比例偏B),鞋材大底可能需要較高密度(比例偏A),比例可調範圍要涵蓋你的產品光譜。確認規格表上的「比例範圍」是實際可穩定輸出的數值,不是理論極限。
3. 模具兼容性與操作介面
低壓機的優勢之一是模具成本低,但設備本身要對得起這個優勢——模具台車是否容易推入定位?上蓋加壓的行程與壓力是否夠用?操作介面是單純的按鈕還是有配方記憶?志明這種一個月換4至6套模具的工廠,「換模速度」就是產能。
4. 自動化與數據功能
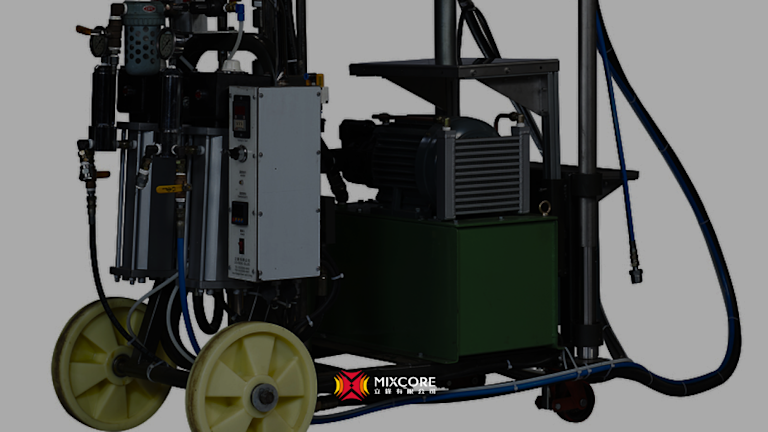
基礎款低壓機是純手動操作,進階款會有配方記憶、自動計量校正、簡易數據記錄。以立鋒LF-ARL低壓迴路灌注系統為例,標配包含流量監測與比例即時顯示,在同價位帶並非每家都有。雖然低壓機的數據需求不如高壓機嚴格,但「今天做的批次和昨天是否一樣」這個問題,沒有數據就很難回答。
5. 溫控配置
原料溫度每差1°C,反應速度與泡孔結構就會變。獨立A/B劑溫控是標配還是選配?加熱與冷卻是否都有?夏天廠房溫度35°C時,沒有冷卻功能的機台會讓你下午的生產品質跟上午不一樣。
| 檢核項目 |
入門款 |
標準款 |
進階款 |
| 價格帶 |
30 – 60 萬 |
60 – 120 萬 |
120 – 200 萬 |
| 攪拌轉速 |
固定轉速 |
多段可調 |
無段變速 |
| 溫控 |
單區加熱 |
獨立雙區加熱 |
獨立雙區加熱加冷卻 |
| 配方記憶 |
無 |
5 – 10 組 |
50 組以上 |
| 數據記錄 |
無 |
簡易顯示 |
每模次記錄、匯出 |
四、低壓vs高壓:什麼情況該選低壓?
這是志明的核心問題。以下用一張對照表直接回答:
| 比較項目 |
低壓灌注機 |
高壓灌注機 |
| 混合原理 |
攪拌棒機械混合 |
高壓撞擊混合 |
| 模具型態 |
開放式,成本低 |
密閉式,成本高 |
| 模具切換 |
快,推車式即換 |
較慢,鎖模對位 |
| 適用產品 |
軟質泡棉、開模件、小批量 |
硬質保溫、連續量產、大型件 |
| 量產節拍 |
中等(含清洗時間) |
快(自潔免清洗) |
| 設備價格 |
約為高壓機的40 – 60% |
較高,見價格解析 |
| 維護門檻 |
較低 |
較高 |
選低壓機的情境:產品多樣、模具換得勤、批量不大(單模數百至數千件)、以軟質泡棉為主、預算有限、廠內技術人力較少。志明的家具廠完全符合這個畫像。
選高壓機的情境:單一品種大量生產、產品體積大、硬質保溫需求、客戶要求嚴格的密度公差與生產履歷、有預算投資自動化。關於高壓機的詳細價格與投資回收分析,可參考高壓灌注機價格結構與投資回收全解析。
如果你還在兩者之間猶豫,建議先從PU設備選型5維度這篇開始,釐清你的產品、產量與品質需求。
五、價格帶與投資回收試算
低壓灌注機的市場價格帶(新台幣):
- 陸製入門機:20 – 50 萬。適合初創或試水溫,但精度和售後是變數。
- 國產標準型:50 – 100 萬。性價比區間,多數家具與鞋材廠的首選。
- 國產進階/客製型:100 – 180 萬。含自動化選配、多站模具台車、數據記錄。
投資回收試算:以志明的家具廠為例,月產3,000件記憶枕,導入標準型低壓機(80萬)的效益:
| 效益項目 |
導入前(外包) |
導入後(自製) |
每月差異 |
| 單件發泡成本 |
外包代工費 |
原料+人工+攤提 |
省約 8 – 12 萬/月 |
| 交期掌控 |
排程受外包廠限制 |
自有產線即時調度 |
隱性收益難量化 |
| 配方機密 |
外流風險 |
自主掌控 |
隱性收益難量化 |
| 合計每月淨效益 |
— |
— |
約 8 – 12 萬/月 |
80萬的設備,每月效益約10萬,回本週期約8至10個月。之後每個月省下的代工費就是淨利。這還沒算進「交期彈性」與「配方不外流」的隱性價值。對於低壓機的CP值優勢,也可參考低壓灌注機高CP值。
六、常見問題
低壓灌注機可以做硬泡嗎?
可以做,但有侷限。低壓機的攪拌混合對於高黏度、快反應的硬泡配方,混合均勻度與高壓機相比確實較弱,且填充大模具時容易出現因反應過快造成的填充不全。小件硬泡(如局部結構件、包裝緩衝材)沒問題,但建築保溫板、儲能櫃夾層這類大體積硬泡,建議評估高壓機。
低壓機的混合品質真的比高壓差嗎?
對於軟質泡棉,低壓機的攪拌混合品質完全可以達到市售產品的要求。差異主要體現在「極限精度」與「免清洗」上:高壓機的撞擊混合在泡孔細緻度與密度一致性上確實更勝一籌,而且自潔式混合頭省掉清洗時間與溶劑成本。但如果你做的產品不需要汽車供應鏈等級的密度公差,低壓機的品質絕對夠用。
小工廠第一台發泡設備,該選低壓還是高壓?
預算有限、產品多樣、技術人力不足的情況下,低壓機是更穩的起點。它讓你在較低門檻下建立發泡製程能力,累積配方與模具經驗。等訂單穩定、單一品種量大到值得投資自動化時,再評估高壓機也不遲。反過來,一開始就買高壓機卻沒有足夠的單量攤提,設備閒置的折舊會吃掉利潤。
低壓灌注機需要特殊模具嗎?
低壓機的優勢之一就是模具簡單。因為灌注壓力低,模具不需要高壓鎖模,通常用鋁模或環氧樹脂模搭配簡單夾具即可。模具開發成本往往只有高壓密閉模具的三分之一到五分之一。這也是為什麼多樣小批量的產業偏好低壓機——換模成本低,才敢接小單。
七、重點整理
低壓灌注機不是高壓機的廉價版,而是為「多樣、小批量、開模件、軟質泡棉」設計的最佳解。攪拌混合、開放式模具、低壓灌注三個特徵,決定了它在家具、鞋材、玩具、醫療輔具等領域的不可替代性。
選購時把握5個規格:混合轉速可調性、流量與比例範圍、模具兼容性、自動化與數據功能、溫控配置。價格帶從20萬到180萬,國產標準型(50至100萬)是多數工廠的甜蜜點。投資回收通常在8至12個月,之後每個月省下的代工費與掌握交期的彈性,就是持續的競爭力。
立鋒販賣機器設備,LF-ARL低壓迴路灌注系統屬於國產標準型至進階型定位:多段轉速可調、獨立A/B劑溫控、配方記憶與流量監測標配。若你正在評估第一台發泡設備,或想把外包發泡拉回自製,歡迎透過LINE提供產品尺寸、材質與月產量,我們可以協助你確認適合的流量規格與模具配置。