高壓灌注機×汽車產業|座椅泡棉密度一致性的秘密
汽車座椅泡棉的密度,決定了乘客的乘坐舒適度。但對Tier供應商來說,密度更是一條不可逾越的品質紅線——同一批座椅泡棉如果密度飄移超過5%,輕則坐感不一遭客訴,重則整批退貨影響交期。傳統設備靠經驗調機、人工抽檢,密度控制始終在「大概範圍」裡打轉。直到導入精密計量的高壓灌注機後,密度誤差才被壓縮到±3%以內,每片座椅的坐感終於一致。
一、汽車座椅泡棉的密度要求為什麼這麼嚴格
汽車座椅不是一般家具,它需要同時滿足舒適性、安全性與耐久性三重標準。密度是這三項性能的核心指標:
舒適性。密度40-60 kg/m³的泡棉,能提供適當的支撐力與回彈性。密度過低,坐感塌陷;密度過高,坐感僵硬。同一排座椅的左右兩側如果密度相差超過5%,乘客就能明顯感受到差異。
安全性。座椅泡棉在碰撞時需要吸收衝擊能量,密度不均會導致受力時變形不一致,影響安全帶固定點的穩定性。汽車廠對此有明確的密度均勻度規範,通常要求單件泡棉內部密度偏差小於±5%。
耐久性。密度不足的區域在長期使用後容易塌陷,形成「坐痕」。汽車座椅的壽命測試要求10萬次壓縮後厚度損失小於10%,密度不均的泡棉往往無法通過這項測試。
| 汽車座椅泡棉部位 |
目標密度 (kg/m³) |
密度偏差容忍度 |
關鍵性能 |
| 坐墊主體 |
45–55 |
±3% |
支撐力、回彈性、耐久性 |
| 靠背泡棉 |
40–50 |
±3% |
貼合性、舒適度 |
| 頭枕泡棉 |
55–70 |
±4% |
衝擊吸收、支撐強度 |
| 側翼支撐 |
60–80 |
±4% |
側向支撐、包覆感 |
二、密度不均的元兇:計量精度不足
許多供應商以為密度不均是「配方問題」或「模具問題」,花大量時間調整原料比例或修改模具設計,卻忽略了最根本的原因——計量精度不足。
汽車座椅泡棉通常採用TDI或MDI系統的聚氨酯配方,A劑(異氰酸酯)與B劑(多元醇混合物)的混合比例直接決定反應程度,進而影響密度。傳統設備的計量泵精度約±3%至±5%,這個誤差傳導到泡棉密度上,就會放大為±5%至±8%的密度偏差。
更糟的是,傳統設備的計量精度會隨著運轉時間漂移。早上調機時比例正確,到了下午料溫升高、黏度變化,實際混合比已經偏移,但操作員未必即時察覺。這種「隱性漂移」是批次間密度差異的最大元兇。
另一個常被忽略的問題是溫度控制。A劑與B劑的最佳反應溫度各異,傳統設備常採用單一溫控區,導致其中一劑溫度偏離最佳值,反應不完全,密度自然飄移。關於混合比與溫壓控制的詳細說明,可參考PU灌注工藝:混合比、壓力、固化控制。
三、立鋒LF-PLH:從計量源頭控制密度一致性
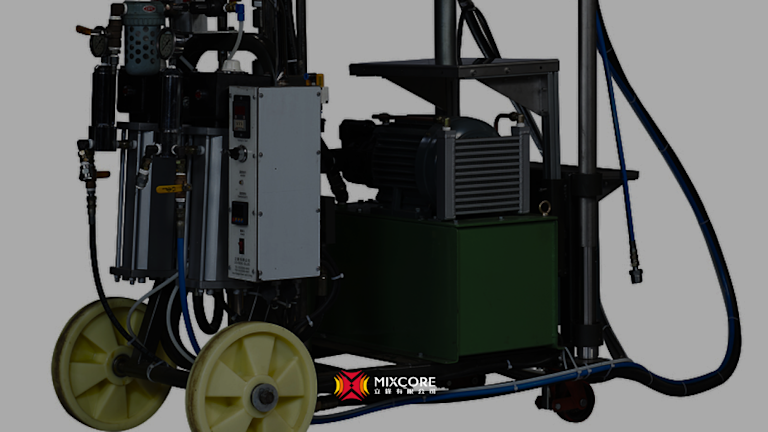
立鋒販賣機器設備,其LF-PLH高壓計量灌注系統專為汽車內飾泡棉的高精度需求設計。與傳統設備相比,LF-PLH在計量精度、溫度控制與數據記錄三個面向進行了系統性升級。
精密計量泵:±1%以內的混合比控制
LF-PLH採用精密齒輪計量泵,A劑與B劑分別由獨立馬達驅動,轉速由伺服控制系統即時調節。計量精度達到設定值的±1%以內,遠優於傳統設備的±3%至±5%。
更重要的是,LF-PLH配備即時流量監測功能。每個計量泵出口裝有流量感測器,持續比對實際流量與設定值。一旦檢測到偏差超過容許範圍,系統立即自動調整馬達轉速,在下一模次前將比例拉回正軌。操作員不需要憑經驗猜測,系統自己把關。
獨立A/B劑溫控:各別的最佳反應溫度
LF-PLH設有獨立的A劑與B劑溫控單元,各自設定最佳料溫。A劑(異氰酸酯)維持在22-28°C避免預聚反應,B劑(多元醇)加熱至35-45°C確保流動性與反應活性。兩劑在最佳溫度狀態下進入混合頭,反應完全且穩定,密度自然一致。
溫控系統採用PID閉迴路控制,持續比對實際溫度與設定值,調整加熱功率。即使環境溫度變化或連續生產導致熱累積,料溫也能維持在設定範圍內,不會像傳統設備那樣「越跑越偏」。
即時數據記錄:每模次的密度履歷
LF-PLH內建數據記錄功能,每模次的實際混合比、料溫、模具溫度、注射壓力、週期時間全部自動記錄。這些數據不只是生產管理的依據,更是密度追溯的DNA——當某件泡棉密度檢測異常時,可以立即調出對應模次的生產參數,確認是計量偏差、溫度異常還是模具問題,快速定位根本原因。
| 技術項目 |
傳統設備 |
LF-PLH 高壓灌注機 |
| 計量精度 |
±3% – ±5% |
±1% 以內 |
| 溫度控制 |
單一溫控區 |
獨立A/B劑溫控 |
| 即時回饋 |
無,依賴人工抽檢 |
流量/溫度即時監測自動調整 |
| 數據記錄 |
無或僅時間記錄 |
每模次完整參數記錄 |
| 密度偏差結果 |
±5% – ±8% |
±3% 以內 |
四、汽車內飾泡棉的完整應用場景
LF-PLH的應用不僅限於座椅坐墊,整個汽車內飾的PU發泡製品都可以覆蓋:
座椅系統。坐墊、靠背、頭枕、側翼支撐,各有不同密度要求。LF-PLH的多組配方記憶功能,讓不同部位的泡棉可以在同一設備上生產,換線時一鍵調用配方,無需重新調機。
NVH隔音材料。引擎室隔音墊、輪拱吸音棉、車門防水膜,這些材料對密度與孔隙結構有特定要求。LF-PLH的高壓混合能產生均勻細緻的泡孔結構,隔音性能穩定。
方向盤與扶手。這類包覆件需要「軟中帶硬」的觸感,通常採用雙密度或多密度設計。LF-PLH的精密計量可以精確控制兩次注射的比例與時間間隔,實現單件雙密度的複雜結構。
五、從生產數據到品質追溯:數位化管理的延伸價值
汽車產業的IATF 16949品質管理系統要求完整的生產追溯能力。LF-PLH的數據記錄功能直接滿足這項要求——每片泡棉對應哪個工單、哪套模具、哪批原料、什麼時間生產、實際混合比與溫度多少,全部有數據留存。
當客戶稽核時,不再需要翻閱紙本記錄。品質主管直接在系統輸入產品序號,3秒內調出完整生產履歷。這種即時追溯能力,對於爭取新車型訂單至關重要。
進一步來說,這些生產數據可以串接MES系統,實現從訂單到出貨的全流程數位化管理。關於設備與MES整合的詳細說明,可參考高壓灌注機×MES系統。
六、常見問題
高壓灌注機與低壓灌注機在汽車座椅應用上怎麼選?
汽車座椅泡棉通常選擇高壓灌注機。原因在於高壓混合能產生更均勻細緻的泡孔結構,密度一致性更佳,且生產週期較短。低壓灌注機適合開模灌注或大型單件產品,但計量精度與混合均勻度不如高壓設備。關於設備選型的詳細比較,可參考PU設備選型5維度。
LF-PLH的換線調機時間大約多久?
LF-PLH支援多組配方記憶功能,不同產品(如坐墊與靠背)的溫度、壓力、混合比參數預先儲存。換線時操作員選擇對應配方,設備自動調整至設定值,通常15至20分鐘內即可開始穩定生產。相較於傳統設備每次換線需重新調機1至2小時,效率提升顯著。
密度控制能否達到汽車廠±3%的要求?
可以。LF-PLH的精密計量泵將A/B劑混合比控制在±1%以內,加上獨立溫控確保反應條件穩定,實際量測的泡棉密度偏差通常落在±2%至±3%區間,符合甚至優於多數汽車廠的規範要求。
生產數據可以串接我們現有的MES嗎?
可以。LF-PLH配備標準OPC UA與Modbus通訊介面,可將每模次的生產數據即時輸出至工廠網路,與主流MES系統無縫整合。立鋒的技術團隊也提供系統整合支援,協助完成設備與MES的數據對接。
七、重點整理
汽車座椅泡棉的密度一致性,不是配方問題,也不是模具問題,而是計量精度的問題。當A/B劑的混合比偏差超過±3%,密度就會飄移;當溫度控制不穩定,反應就會不完全。這些問題的解決方案,從源頭來說是一套精密計量的高壓灌注機。
立鋒LF-PLH高壓計量灌注系統以精密齒輪計量泵將混合比控制在±1%以內,以獨立A/B劑溫控確保反應條件穩定,以即時數據記錄建立每片泡棉的品質履歷。密度偏差從傳統的±5-8%壓縮到±3%以內,客訴率下降,換線效率提升,客戶稽核一次通過。
立鋒販賣機器設備,從計量源頭協助汽車Tier供應商解決密度一致性的根本問題。若你的座椅泡棉仍有密度飄移的困擾,歡迎參考LF-PLH高壓計量灌注系統,或透過LINE聯繫我們,取得設備選型諮詢與製程評估建議。