低壓灌注機×鞋材產業|IP射出大底發泡工藝解析
雲林一家做了二十年EVA射出大底的鞋廠,去年接到一張歐洲運動品牌的開發單,指定要PU發泡中底。廠長老陳買了一台二手低壓灌注機,原料照配方秤好、模具溫度設到40度,結果第一批試產的鞋底,表面佈滿氣泡、硬度左腳45右腳52、還有幾雙脫模時黏在模仁上拉壞了。
他以為是原料有問題,換了三家原料商,狀況差不多。直到有位師傅點出一句話:「IP射出不是把料灌進去等它發泡就好,模具溫度、脫模時間、計量比例三個要一起對,少一個就會爆。」
這篇文章從IP射出大底的工藝流程講起,把原料體系、參數對照表、常見缺陷與對策拆開來說。目標是讓正在從EVA轉型PU發泡、或準備導入低壓灌注機的鞋廠,少走老陳那三個月的彎路。
一、IP射出大底是什麼?為什麼品牌要換PU
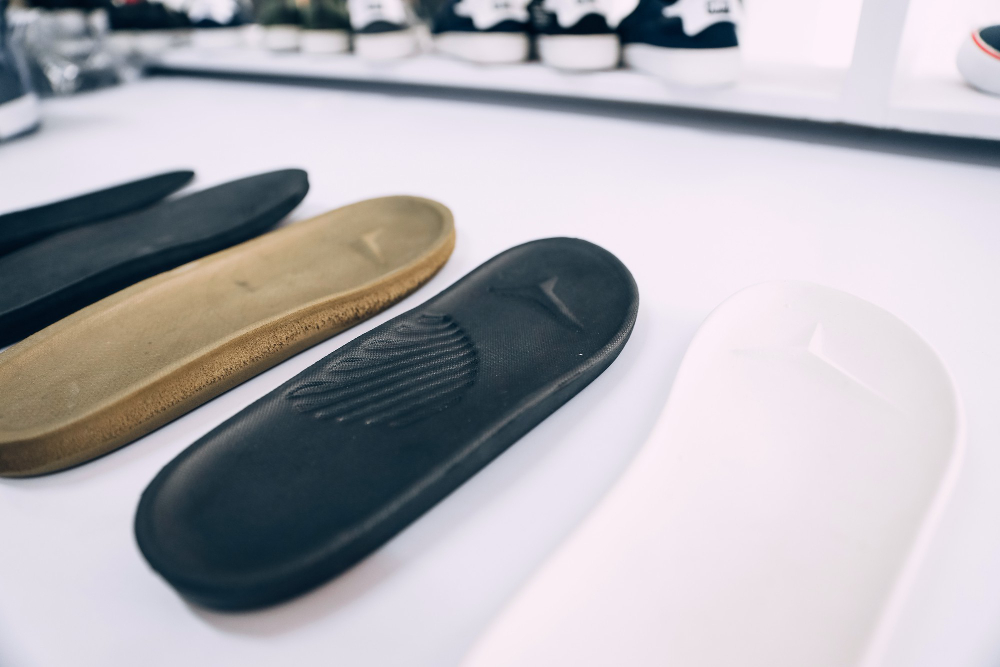
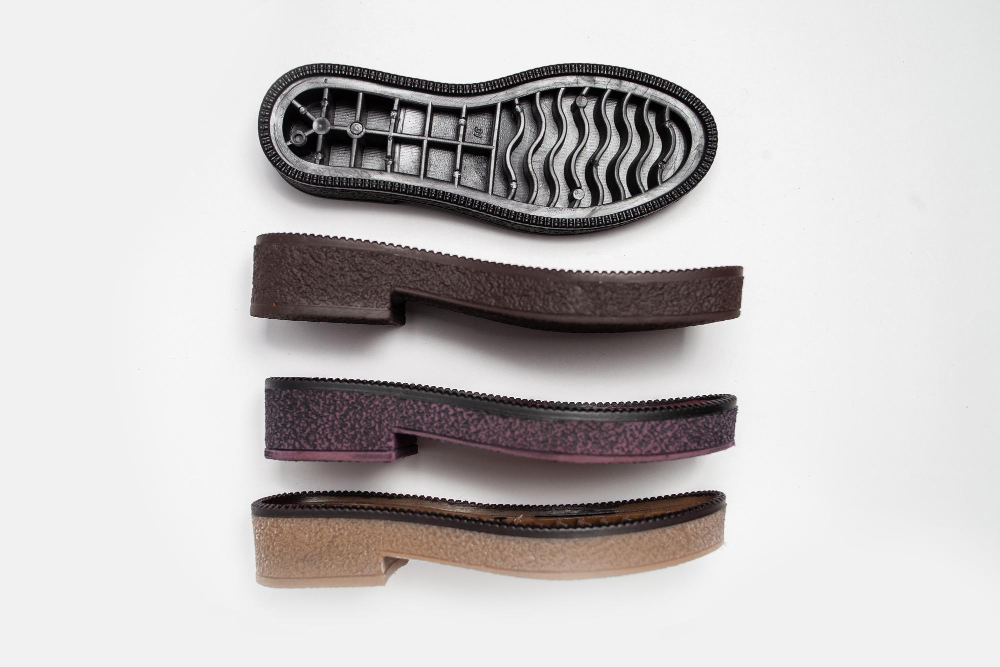
IP射出大底(Injection Phylon,或稱PU發泡射出大底)是一種以低壓灌注機將A/B雙組份PU原料混合後,注入鋁模或環氧樹脂模中發泡成型的鞋底製程。相較於傳統EVA射出,PU發泡大底具有密度可調範圍寬、回彈率較高、壓縮永久變形較低、可做到雙色雙硬度等優勢。
運動品牌轉向PU發泡中底的原因很現實:
- 密度可調。同一套設備與模具,透過調整A/B比例與配方,可以做出從250 kg/m³的超輕量休閒底到500 kg/m³的高支撐安全鞋中底。EVA的密度調整彈性相對有限。
- 回彈與耐久。PU發泡的壓縮永久變形通常低於EVA,穿久不易塌陷,這對跑步鞋與工作鞋的壽命指標很重要。
- 雙色雙硬度。低壓灌注機可以在同一模內分兩次灌注不同配方,做出外圈支撐、內圈緩震的結構,EVA要達到同樣效果需要雙色機且模具複雜度高很多。
- 環保壓力。部分品牌開始要求降低生產過程中的VOC排放,低壓灌注的開放式模具與較低壓力條件,在廢氣處理上比EVA的高溫高壓射出相對友善。
但PU發泡也有門檻:製程參數的容錯範圍比EVA窄,原料對濕氣敏感,模具溫度與脫模時間的窗口較短。這些門檻,就是老陳前三個月交的學費。
二、IP射出工藝流程:七個步驟的串聯邏輯
IP射出的流程不複雜,但每個步驟的參數互相牽制。以下是標準工藝順序:
| 步驟 |
操作內容 |
關鍵參數 |
常見失誤 |
| 1. 原料準備 |
A劑(ISO)與B劑(POLY)確認效期、黏度、含水量 |
原料溫度22 – 28°C、濕度 < 50% RH |
原料開桶後未密封,吸收濕氣導致氣泡 |
| 2. 模具準備 |
清潔模穴、噴塗離型劑、組裝上蓋 |
離型劑均勻度、模面無殘料 |
離型劑過厚導致表面霧化、過薄導致黏模 |
| 3. 模具預熱 |
將模具加熱至設定溫度並恆溫 |
模溫依配方而定,通常35 – 55°C |
模溫不均導致單側熟化慢、脫模破裂 |
| 4. 計量混合 |
低壓灌注機依設定比例輸出並攪拌混合 |
比例精度±1.5%、攪拌轉速3,000 – 6,000 RPM |
比例偏移導致硬度飄移、熟化異常 |
| 5. 灌注與閉模 |
將混合液注入模穴,合上上蓋 |
灌注量精準、排氣孔暢通 |
灌注過量溢料、排氣不良產生氣泡 |
| 6. 發泡熟化 |
在模具內完成發泡與初期熟化 |
熟化時間依配方,通常3 – 8分鐘 |
脫模過早導致變形、過晚導致黏模 |
| 7. 脫模與後處理 |
開模取件、修邊、靜置後熟化 |
脫模溫度、修邊品質 |
後熟化不足導致尺寸回縮 |
老陳的問題出在第3步與第6步:模溫設40度是對的,但他沒有確認模具各區的溫度均勻度——上模45度、下模38度,發泡反應速度不一致,結果就是硬度不均與表面氣泡。加上他為了趕貨把熟化時間從5分鐘壓到3分鐘,脫模時內部還沒完全交聯,黏模就不可避免了。
三、原料體系與密度硬度對照
鞋材PU發泡的原料體系主要分三大類,對應不同的產品定位:
- 聚酯型(Polyester)。耐磨性與撕裂強度較好,適合工作鞋、戶外鞋。缺點是耐水解性較差,長期潮濕環境下容易降解。
- 聚醚型(Polyether)。耐水解與耐低溫彎折性較佳,適合運動鞋、休閒鞋。耐磨性略遜於聚酯型,但回彈率較高。
- 混合型。結合兩者優點,成本也較高,常見於高階運動品牌指定配方。
密度與硬度是鞋底設計的核心參數,直接影響腳感與功能:
| 應用場景 |
密度區間(kg/m³) |
硬度(Asker C) |
功能定位 |
| 超輕量休閒鞋大底 |
220 – 280 |
30 – 40 |
輕量、柔軟、日常穿著 |
| 一般運動鞋中底 |
250 – 320 |
35 – 50 |
緩震與支撐平衡 |
| 休閒鞋大底 |
300 – 380 |
45 – 55 |
耐久、抗壓、日常耐磨 |
| 工作鞋/安全鞋中底 |
400 – 500 |
55 – 65 |
高支撐、抗穿刺、耐油 |
| 矯正鞋墊/醫療輔具 |
80 – 150 |
15 – 30 |
高緩震、壓力分散 |
密度的控制最終回到設備的計量精度。A/B比例偏移1%,密度可能偏移3至5%。這也是為什麼鞋廠導入PU發泡後,通常會發現「同一批料,早上和下午做出來的硬度不一樣」——問題往往不在原料,而在料溫變化導致的黏度變化,進而影響計量泵的實際輸出量。關於密度控制的完整觀念,可參考
PU發泡密度計量控制要點。
四、模具溫度與脫模時間:決定外觀與良率的隱形參數
模具溫度與脫模時間是IP射出中最容易被低估、卻最影響外觀與良率的兩個參數。以下是實務參數參考:
| 參數 |
一般範圍 |
偏高時的影響 |
偏低時的影響 |
| 模具溫度 |
35 – 55°C |
表面過熟、表皮厚、脫模黏模 |
熟化不足、表面粗糙、脫模破裂 |
| 原料溫度 |
22 – 28°C |
反應過快、灌注時間窗口縮短 |
反應過慢、熟化時間延長、氣泡 |
| 熟化/脫模時間 |
3 – 8 分鐘 |
生產效率低、過度交聯可能脆化 |
脫模變形、尺寸不穩、黏模 |
| 環境濕度 |
< 60% RH |
— |
濕氣與ISO反應產生CO₂氣泡 |
模溫的控制重點在「均勻」與「穩定」。實務上建議在模仁的多個位置埋設熱電偶,確認各區溫差在±2°C以內。台灣的夏天,如果模具沒有水冷輔助,單靠電熱棒很容易讓模溫飄到60°C以上,這時候脫模黏模幾乎是必然。
脫模時間的判定不能只看時鐘,要看「觸感」與「溫度」。經驗老到的師傅會用手指輕壓鞋底邊緣,回彈速度與硬度達到設定值時才脫模。初入門的工廠建議先用「破壞性測試」——同一模設不同脫模時間(3、4、5、6分鐘),脫模後剖切觀察內部熟化狀態,找到最適窗口後固定參數。
五、常見外觀缺陷成因與對策
老陳前三個月遇到的問題,幾乎都是這張表裡的標準題:
| 缺陷 |
可能成因 |
優先檢查順序 |
| 表面氣泡/針孔 |
原料濕氣過高、排氣不良、模溫過低 |
原料密封狀態→模具排氣孔→模溫 |
| 硬度不均(左右差>5度) |
模溫不均、計量比例漂移、攪拌不均 |
模溫分佈→比例杯測→攪拌頭狀態 |
| 黏模/脫模破裂 |
脫模時間不足、離型劑失效、模溫過高 |
脫模時間→離型劑種類與噴塗量→模溫 |
| 表面流紋/雲霧狀 |
原料溫度過低黏度高、灌注速度不均、模具表面污染 |
料溫→灌注手法→模面清潔 |
| 尺寸收縮/變形 |
後熟化不足、脫模過早、配方交聯密度不足 |
後熟化條件→脫模時間→配方驗證 |
這張表的排查邏輯是「先環境、再設備、最後配方」。八成以上的外觀缺陷,其實是環境濕度、模溫或脫模時間沒控制好,不是原料或配方的問題。先把這些基本盤做好,再來談配方微調。
六、低壓灌注機在鞋材產線的配置要點
鞋材產線有幾個特殊的生產特徵,直接影響設備選型:
- 換模頻繁。一條產線可能上午做男鞋26號、下午換女鞋23號,模具台車必須能快速推入定位。
- 多色多硬度並行。同一訂單可能有3種配色、2種硬度,設備需要配方記憶功能,換色時清洗時間要短。
- 節拍壓力。鞋廠的利潤來自「每天能出多少雙」,單模週期時間直接影響產能。
- 外觀要求高。品牌客戶對鞋底表面品質的檢驗標準嚴格,氣泡、流紋、色差都會被退貨。
對應的設備配置重點:
| 配置項目 |
建議規格 |
對應產線價值 |
| 混合轉速 |
無段變速3,000 – 6,000 RPM |
不同黏度配方都能找到最佳轉速 |
| 配方記憶組數 |
30組以上 |
換模換色一鍵調用,減少調機時間 |
| 比例範圍 |
可調範圍寬(如100:30至100:60) |
覆蓋從超軟鞋墊到硬質安全鞋底的配方需求 |
| 模具台車 |
多站設計、快速定位 |
減少換模停機,提升設備稼動率 |
| 溫控系統 |
獨立A/B劑加熱加冷卻 |
夏季高溫環境下料溫穩定,比例不漂移 |
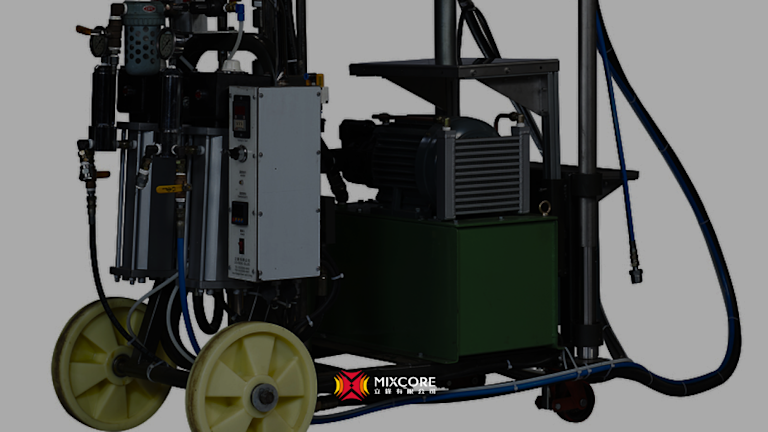
立鋒販賣機器設備,LF-ARL低壓迴路灌注系統在鞋材應用上的設計對應:多段轉速可調支援不同黏度配方、配方記憶功能減少換模調機時間、獨立A/B劑溫控確保夏天料溫穩定、開放式模具兼容降低模具投資門檻。關於低壓灌注機的完整選型觀念,可參考低壓灌注機怎麼選,以及製程原理可參考PU灌注工藝:混合比、壓力、固化控制。
七、常見問題
從EVA轉PU發泡,模具可以直接沿用嗎?
不行。EVA射出模具是針對高壓高溫設計,模穴結構與排氣系統和PU發泡完全不同。PU發泡模具通常用鋁合金或環氧樹脂製作,模溫較低、排氣孔設計更講究,且需要考慮發泡膨脹的空間。直接沿用EVA模具,結果幾乎都是填充不全或表面缺陷。
低壓灌注機可以做雙色雙硬度鞋底嗎?
可以,這正是低壓機在鞋材的強項之一。做法是同一模具分兩次灌注:第一次灌外圈支撐層(較硬),熟化到一定程度後第二次灌內圈緩震層(較軟)。關鍵是第一次灌注的熟化時間要抓準——太早灌第二層會混在一起,太晚則接著性不好。需要設備有精準的計量與時間控制,以及操作人員的經驗配合。
PU發泡鞋底的氣味問題怎麼解決?
氣味主要來自原料中的殘留單體與添加劑。對策有三:一是選用低氣味等級的原料(原料商有分等級);二是後熟化條件要充分,讓殘留單體揮發;三是廠房通風與廢氣收集要做好。部分品牌會要求成品通過VOC檢測,這在導入前就要與原料商確認配方是否符合目標市場的法規。
鞋材產線導入低壓灌注機,多久能穩定量產?
一般來說,從設備到廠安裝到穩定量產,約需4至8週。前2週是設備調試與模具試配,中間2至4週是參數定版與小批量驗證,最後2週是量產節拍優化。老陳花了三個月,主要是因為沒有系統化的參數記錄,每次試錯都從零開始。有配方記憶與數據記錄的設備,可以把這個過程縮短到一半。
八、重點整理
IP射出大底是低壓灌注機在鞋材產業最具代表性的應用,從EVA轉型PU發泡不是換台機器這麼簡單,而是整個製程邏輯的轉換。模具溫度、脫模時間、計量比例三個參數必須同時對準,任何一個偏移都會反映在鞋底的外觀與物性上。
原料體系分聚酯型、聚醚型與混合型,密度從80到500 kg/m³對應不同功能定位;常見缺陷八成是環境濕度、模溫或脫模時間沒控制好,不是原料問題。鞋材產線的換模頻繁與多色多硬度需求,讓低壓灌注機的配方記憶、轉速可調與模具兼容性成為選型重點。
立鋒販賣機器設備,LF-ARL低壓迴路灌注系統適用於鞋材IP射出生產線的多樣小批量特性。若你的鞋廠正在評估從EVA轉型PU發泡、或準備導入低壓灌注設備,歡迎透過LINE提供目標鞋種、硬度需求與月產量,我們可以協助評估適合的流量規格、模具台車配置與雙色灌注的製程建議。